Gurdezinu

Vidrio fusionado y moldeado en horno:compatibilidad, ciclos y defectos

Gurdezinu es un cuaderno de taller dedicado al vidrio trabajado en horno: fusing, fusión parcial y moldeado sobre forma. Aquí se reúnen las decisiones que se toman antes de cerrar la tapa —qué vidrios se pueden juntar, cómo se apoya la pieza, qué rampa se programa— y las que se revisan después, cuando aparecen burbujas, aristas o una fisura que nadie esperaba.

El material está escrito desde la práctica de taller pequeño, con hornos eléctricos de sobremesa y piezas planas de dos o tres capas, el escenario más habitual en talleres domésticos y de barrio en España.

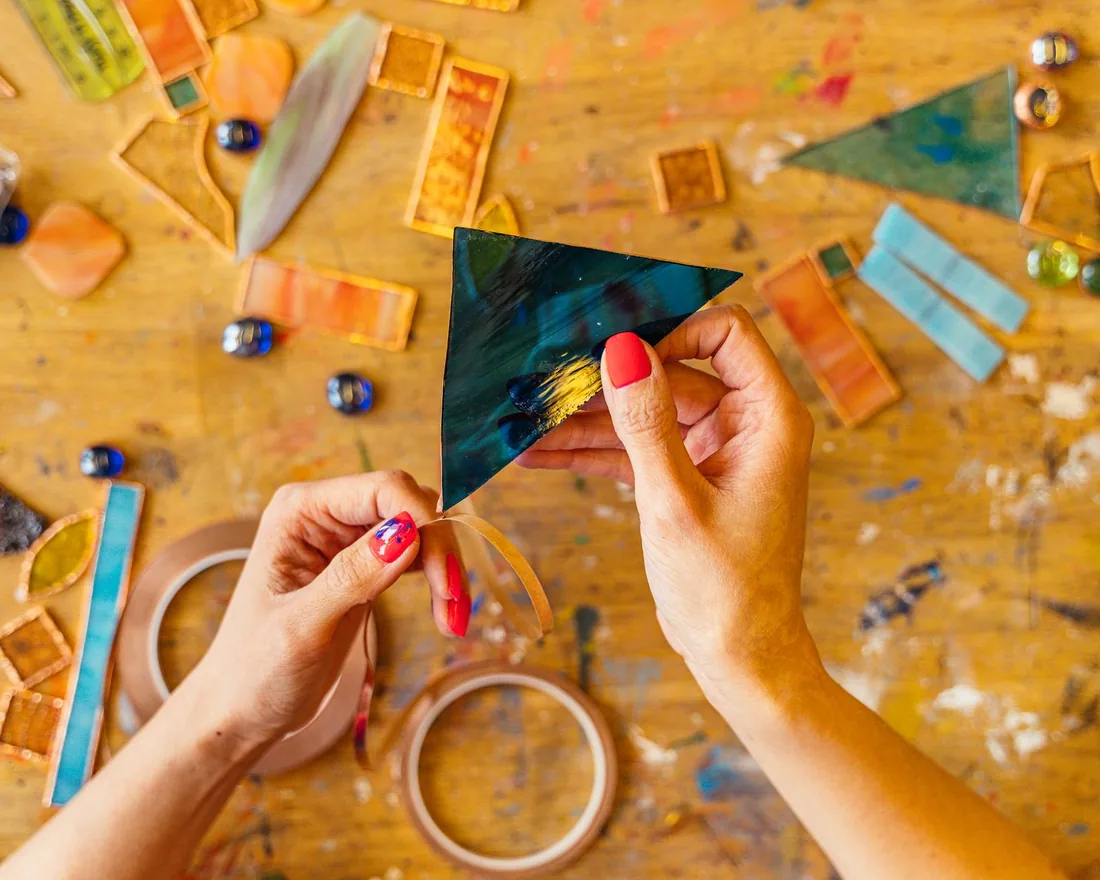
Piezas de vidrio de color cortadas y repartidas sobre la mesa de un taller, con dos manos ajustando un triángulo azul
El montaje decide casi todo. Antes de que el horno intervenga, cada pieza ya tiene definido su vidrio, su canto, su cara y su sitio dentro del laminado.
01

La compatibilidad manda: coeficiente de dilatación y tensiones internas

Dos vidrios que se ven iguales pueden ser incompatibles. Cada composición se dilata y se contrae a un ritmo propio, y ese ritmo se resume en el coeficiente de dilatación, el famoso COE. En el vidrio de estudio conviven sobre todo dos familias, la de COE 90 y la de COE 96, mientras que el vidrio plano de ventana ronda valores más bajos, cerca de 84–85. Mezclar familias en una misma pieza es la causa más frecuente de fisuras que aparecen horas o días después de abrir el horno, cuando la pieza parecía perfecta.

Conviene matizar una idea muy extendida: el número COE es una simplificación cómoda, no una garantía. Lo que realmente importa es que los vidrios estén ensayados como compatibles entre sí por el fabricante, porque la tensión depende también de la viscosidad y del comportamiento en el intervalo de recocido. Por eso dos vidrios con la misma cifra impresa, pero de marcas distintas, pueden dar problemas al fundirlos juntos.

La comprobación casera es la prueba de tira: se montan pequeños fragmentos del vidrio dudoso sobre una base clara, se funde la muestra con el mismo ciclo que se usará después y se mira a través de dos filtros polarizadores cruzados. Si alrededor de la unión aparece un halo claro, hay tensión. Si el halo es evidente a simple vista, ese vidrio se queda fuera del proyecto.

  • Anotar la referencia y la familia de cada plancha en cuanto entra en el taller; los recortes sueltos pierden identidad muy rápido.
  • Guardar los restos por familia, en cajas separadas y marcadas, nunca mezclados en un mismo cajón.
  • Tratar como incompatible cualquier fragmento sin origen conocido, incluido el vidrio recuperado de ventanas.
  • Ensayar las fritas, los hilos y las láminas igual que las planchas: también generan tensión.
02

Cortar, limpiar y montar el laminado

El corte para horno se parece al del vitral, pero perdona menos. Una incisión doble, un canto astillado o una esquirla olvidada bajo la pieza acaban leyéndose en la superficie después de la cocción. La rueda de corte debe estar lubricada y entera, la presión ha de ser constante y el trazo, único: repasar la línea machaca el vidrio y deja microfisuras que luego abren burbujas.

La limpieza es tan importante como el corte. Huellas, restos de aceite de corte, polvo de esmerilado y fibras de trapo se cuecen dentro del laminado y dejan velos o inclusiones grises. Lo razonable es lavar con agua y un detergente neutro, aclarar bien, secar con un paño que no suelte pelusa y manipular las piezas ya limpias por los cantos.

El montaje se piensa en altura, no solo en planta. El vidrio fundido tiende a estabilizarse en torno a los seis milímetros de espesor: dos capas de tres milímetros se quedan como están, una sola capa se encoge y engorda por los bordes, y tres capas se extienden hacia fuera. Esa regla explica la mayoría de las deformaciones que luego se atribuyen al horno.

Para sujetar el montaje durante el traslado a la bandeja basta con pequeñas gotas de cola específica para fusing o unos puntos mínimos de adhesivo que se queme limpio. Es preferible poco pegamento y bien colocado: cualquier exceso deja residuo blanco entre capas.

03

Separadores, papel cerámico y moldes

El vidrio caliente se adhiere a casi todo, así que entre la pieza y el soporte siempre hay una capa de separación. La más económica es el desmoldeante en polvo a base de alúmina hidratada y caolín, que se aplica diluido con brocha en cuatro o cinco manos finas, cruzando la dirección en cada pasada y dejando secar por completo antes de encender. En zonas costeras y en meses húmedos conviene secar la bandeja en el propio horno a temperatura baja: un desmoldeante húmedo genera vapor y burbujas.

El papel de fibra cerámica fina es más rápido y deja una cara inferior más lisa, pero se consume en cada cocción y libera polvo al retirarlo. El nitruro de boro en aerosol se reserva para moldes de acero inoxidable y para detalles donde el polvo blanco del desmoldeante sería visible.

Los moldes de cerámica bizcochada absorben humedad ambiental y hay que calentarlos con suavidad. Los moldes cerrados o con paredes altas necesitan orificios de venteo para que el aire atrapado no levante la pieza. Y conviene revisar el estado del separador antes de cada uso: una zona pelada basta para que el vidrio se pegue y arrastre material cerámico al despegarlo.

  • Desmoldeante en capas finas y cruzadas, nunca una capa gruesa.
  • Molde y bandeja completamente secos antes de programar.
  • Orificios de venteo despejados en moldes hondos.
  • Retirada de restos de fibra siempre en húmedo y con aspiración, nunca barriendo en seco.
04

Anatomía de un ciclo de horno

Un programa de fusing se escribe por segmentos y cada segmento contiene tres datos: velocidad de subida o bajada en grados por hora, temperatura de destino y tiempo de mantenimiento. Las cifras que siguen son orientativas para piezas planas y pequeñas de dos capas; el horno concreto, el tamaño de la pieza y la ficha técnica del vidrio mandan siempre por encima de cualquier tabla general.

Subida inicial

Por debajo de unos 540 °C el vidrio es frágil y sensible al choque térmico. Una subida de 150 a 220 °C por hora es razonable para piezas pequeñas; las piezas grandes, gruesas o con inclusiones piden rampas bastante más lentas. Es el tramo donde se producen las roturas limpias, en dos o tres trozos, con los bordes afilados.

Mantenimiento de desgasificación

Entre 620 y 680 °C el vidrio empieza a ablandarse y el aire atrapado entre capas todavía puede escapar por los bordes. Veinte o treinta minutos de espera en ese intervalo reducen mucho las burbujas en el interior del laminado. Es la parada que más veces se omite y la que más se echa de menos al ver la pieza a contraluz.

Temperatura de proceso

La fusión parcial trabaja aproximadamente entre 720 y 760 °C, con mantenimientos cortos. La fusión completa se sitúa entre 780 y 815 °C, normalmente con diez o veinte minutos de espera. Pasarse de temperatura o de tiempo aplana los relieves, hunde los colores unos en otros y abre el laminado por los bordes.

Enfriamiento rápido y recocido

Desde la temperatura de proceso se baja lo más deprisa que permita el horno hasta el intervalo de recocido, para no permanecer en la franja donde se forma el velo de desvitrificación. El recocido se sitúa, según fabricante, en torno a 480–520 °C; ahí la pieza se mantiene el tiempo necesario —de media hora a una hora para seis milímetros, mucho más para piezas gruesas— y después se baja de forma controlada hasta unos 370 °C. Por debajo de esa zona el enfriamiento puede acelerarse, pero la tapa sigue cerrada hasta que el interior está próximo a la temperatura ambiente.

Un horno frío en marzo y un horno frío en agosto no se comportan igual, y el mismo programa puede dar resultados distintos en el primer ciclo del día y en el tercero. Anotar temperatura ambiente, posición de la pieza en la bandeja y resultado convierte cada cocción en información utilizable.
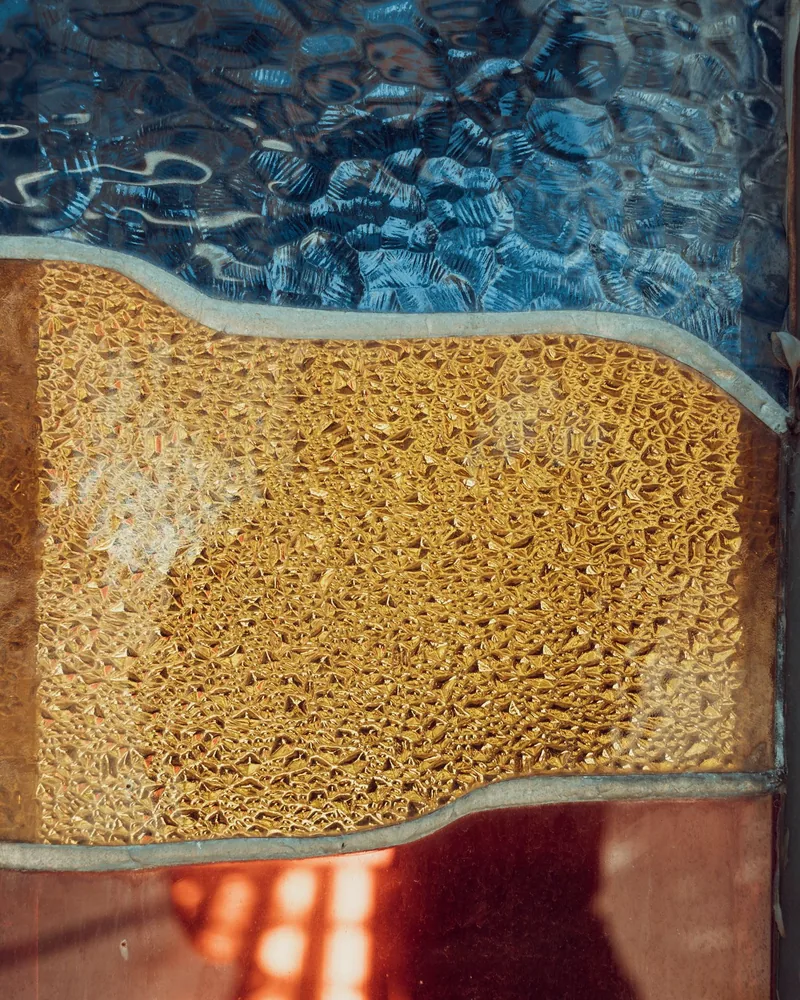
05

Fusión parcial y fusión completa

Las dos vías se diferencian en cuánto se deja fluir al vidrio. En la fusión parcial las piezas se unen por contacto pero conservan su silueta, su altura y el relieve de la superficie: el conjunto se lee como un montaje de fragmentos reconocibles. En la fusión completa el laminado se convierte en una sola lámina de espesor uniforme, con los bordes redondeados y los colores en contacto pleno.

La elección no es estética solamente. La fusión parcial deja aristas vivas en los puntos donde las piezas se tocan sin llegar a redondearse, lo que obliga a repasar cantos y esquinas antes de dar la pieza por terminada. La fusión completa resuelve esas aristas, pero borra cualquier textura y desplaza el contorno hacia fuera, así que el diseño debe montarse ya contando con ese crecimiento.

  • Fusión parcial: silueta y relieve conservados, unión frágil si el mantenimiento es corto, cantos por revisar.
  • Fusión completa: espesor homogéneo, borde redondeado, textura perdida y contorno ligeramente mayor.
  • Vías intermedias: subir en dos cocciones, primero un contacto suave y después el acabado, cuando hay inclusiones delicadas.
Detalle a contraluz de dos vidrios texturados, uno ámbar y otro azul, con el relieve marcado en la superficie
La textura de la superficie es lo primero que se pierde al subir la temperatura: lo que a fusión parcial se conserva casi intacto, a fusión completa queda prácticamente liso.
06

Moldeado: del plano a la forma

El moldeado se hace casi siempre en una segunda cocción, sobre una pieza ya fundida y recocida. Las temperaturas son bastante más bajas, aproximadamente entre 620 y 680 °C, porque no se busca fundir sino dejar que el vidrio ceda por su propio peso hasta apoyarse en el molde. El tiempo pesa tanto como el grado: a temperatura baja y mantenimiento largo la forma se copia con suavidad y sin marcar el canto.

Hay dos gestos básicos. El descuelgue en molde cóncavo lleva la pieza hacia dentro, y es la vía habitual para platos y bandejas. El drapeado sobre molde convexo deja caer el vidrio por fuera de la forma, con un control menor del borde y más riesgo de que aparezcan pliegues y marcas de estiramiento.

  • Comprobar que la pieza fundida no tiene tensiones ni fisuras antes de volver a cocerla.
  • Centrarla sobre el molde y verificar que ninguna zona sobresale más de lo previsto.
  • Subir despacio en el primer tramo, sobre todo si el molde es de cerámica gruesa.
  • Vigilar el final del mantenimiento: unos minutos de más marcan el borde del molde en la cara inferior.
  • Volver a recocer con la misma seriedad que en la primera cocción.
07

Inclusiones: fritas, hilos y láminas metálicas

La frita es vidrio molido de la misma familia, clasificado por tamaño de grano. La frita fina cubre y colorea de manera uniforme, la gruesa mantiene el grano visible y atrapa más aire entre partículas. Cuanto más fino es el grano, más superficie hay en contacto y más fácil resulta que aparezca un velo blanquecino si la cocción se alarga.

Las láminas metálicas se comportan cada una a su manera. El pan de oro es estable y conserva el tono. La plata puede virar hacia el amarillo o el ámbar al reaccionar con determinados vidrios. El cobre se oxida y suele dejar halos rojizos o verdosos alrededor del contorno. Las tres se encapsulan entre dos capas de vidrio, recortadas sin plegar y presionadas con cuidado para no arrastrar aire.

Con inclusiones conviene ampliar el mantenimiento de desgasificación y bajar un poco la velocidad de subida. El aire que queda bajo una lámina no tiene por dónde salir una vez que el vidrio empieza a cerrar los bordes, y termina siempre en forma de burbuja centrada justo donde más se ve.

08

Defectos frecuentes y qué los provoca

Casi todos los defectos del vidrio en horno se pueden leer como un mensaje sobre el ciclo o sobre el montaje. Identificarlos es más útil que descartar la pieza: el mismo fallo repetido dos veces indica un ajuste que falta en el programa.

Burbujas
Aire atrapado entre capas, humedad en el separador, superficie del soporte demasiado lisa o subida rápida en el tramo intermedio. Se corrigen con limpieza, con el mantenimiento de desgasificación y evitando montajes que encierren huecos cerrados.
Agujas y puntas afiladas
Aparecen en fusión parcial, sobre todo con hilos y frita gruesa, cuando el vidrio se une sin llegar a relajar el borde. Se reducen subiendo ligeramente la temperatura de proceso, alargando el mantenimiento o previendo un repaso posterior del canto.
Fisuras limpias
Rotura en pocos trozos, con bordes nítidos: choque térmico en la subida o enfriamiento demasiado brusco en el entorno del recocido. También aparece al abrir la tapa antes de tiempo.
Fisuras tardías
La pieza sale entera y se agrieta días después. Suele ser incompatibilidad entre vidrios o recocido insuficiente para el espesor real de la pieza.
Desvitrificación
Velo mate o turbio en la superficie, por permanencia larga en la franja alta o por suciedad en el vidrio. Se previene limpiando bien, acortando el tiempo en esa zona y bajando deprisa hasta el recocido.
Deformación del contorno
Bordes que se encogen o se expanden respecto al diseño: es la regla de los seis milímetros actuando sobre un laminado de espesor desigual.
09

Canto, esmerilado y seguridad en el taller

Una pieza de fusing termina en el canto. Incluso después de una fusión completa quedan zonas ásperas, restos de separador y pequeñas irregularidades que conviene repasar con esmeriladora de agua o con abrasivos húmedos, subiendo de grano progresivamente. Si la pieza va a volver al horno para moldearse, el repaso se hace antes y se limpia a fondo: el polvo de esmerilado cocido deja marcas blancas imposibles de quitar.

El trabajo en seco es la principal fuente de riesgo evitable del taller. El polvo de vidrio, el del desmoldeante y el de la fibra cerámica no deberían respirarse nunca: en la Unión Europea la fibra cerámica refractaria está clasificada como sustancia peligrosa, y el criterio sensato es manipularla con protección respiratoria adecuada, en húmedo y con buena ventilación.

  • Gafas de protección durante el corte, el esmerilado y cualquier manipulación de recortes.
  • Esmerilado siempre con agua; aspiración con filtro adecuado en lugar de escoba.
  • Protección respiratoria al preparar desmoldeante en polvo o retirar restos de fibra.
  • Gafas filtrantes de infrarrojos para mirar el interior del horno en caliente y guantes térmicos para la bandeja.
  • Horno sobre superficie no combustible, con espacio libre alrededor y una instalación eléctrica dimensionada para su potencia; en muchos talleres domésticos españoles el límite práctico lo marca la línea de 230 V y 16 A.
  • Tapa cerrada durante todo el recocido, por mucha impaciencia que haya.

Qué se publica en Gurdezinu

Gurdezinu reúne material escrito sobre vidrio en horno y nada más. No hay tienda, ni cursos, ni encargos: lo que se publica son textos que intentan explicar con precisión qué ocurre dentro del horno y por qué una pieza sale como sale.

  • Notas de ciclo comentadas, con la lógica de cada segmento explicada en lenguaje llano.
  • Fichas de defectos: cómo se reconocen las burbujas, las agujas, las fisuras y el velo de desvitrificación, y qué ajuste corrige cada caso.
  • Comparativas de separadores y soportes: desmoldeante en polvo, papel de fibra y aerosoles, con sus ventajas y sus inconvenientes reales.
  • Textos sobre montaje, espesores y comportamiento del contorno durante la fusión.
  • Un glosario de términos de taller en castellano y en inglés, porque buena parte de la documentación técnica y de las fichas de los fabricantes llega en inglés.

Los textos se revisan cuando la práctica o la documentación de los fabricantes aconsejan corregirlos. Ninguna cifra publicada sustituye a la ficha técnica del vidrio que haya sobre la mesa ni a la prueba hecha en el propio horno.

Contacto

Para correcciones, dudas sobre un texto publicado o propuestas de temas relacionados con la fusión y el moldeado de vidrio, la vía es el correo electrónico.

Gurdezinu
[email protected]

Los mensajes se leen y se responden cuando procede. El proyecto no realiza encargos, no vende materiales y no organiza actividades presenciales.